

Ремонт щековых и конусных дробилок (ЩДС, КМД): специфика подбора и монтажа тяжелых двухрядных сферических роликоподшипников под ударные нагрузки
21 / 10 / 2026
«Дробилка молчит - значит, всё хорошо.» Эту фразу можно услышать в любом карьерном хозяйстве. Ведь пока камнедробилка работает - никто не задаёт лишних вопросов. Однако молчание длится ровно до следующего перегруза или внепланового останова. А цена такого «молчания» - это не просто сломанный подшипник. Это потерянные тонны, сорванный план отгрузки и авральный поиск запчастей по складам в самый неподходящий момент.
Подшипниковый узел щековой (ЩДС) или конусной (КМД) дробилки - один из наиболее нагруженных в горнодобывающем оборудовании. Выбор подшипника здесь - это не поиск по каталогу по трём размерам. Это одновременный учёт ударной нагрузки, прогиба вала, температурного режима, способа монтажа и ресурса узла в целом.
В этой статье мы разберём, почему двухрядный сферический роликоподшипник стал стандартом для опор дробилок, как правильно выбрать серию, исполнение клетки и группу зазора - и чего точно не стоит делать при монтаже. Потому что ошибка при подборе подшипника для дробилки обходится значительно дороже, чем сам подшипник.


Есть в наличии
479 UAH
Почему именно двухрядный сферический роликоподшипник?
Многих вводит в заблуждение простая логика: «подшипник - он и есть подшипник, главное - правильный размер». Однако в дробилке размер - это лишь отправная точка. Тип подшипника здесь определяет всё остальное.
Щековая и конусная дробилки работают в принципиально тяжёлых условиях: ударные нагрузки с резкими пиковыми значениями, постоянный прогиб вала под нагрузкой, неизбежные перекосы корпусов при длительной эксплуатации. Обычный радиальный шариковый или цилиндрический роликовый подшипник в таких условиях не выживет - он не рассчитан на компенсацию углового смещения. Конический роликоподшипник справляется с нагрузкой, но требует точной предварительной регулировки осевого зазора, которую крайне сложно обеспечить в полевых условиях.
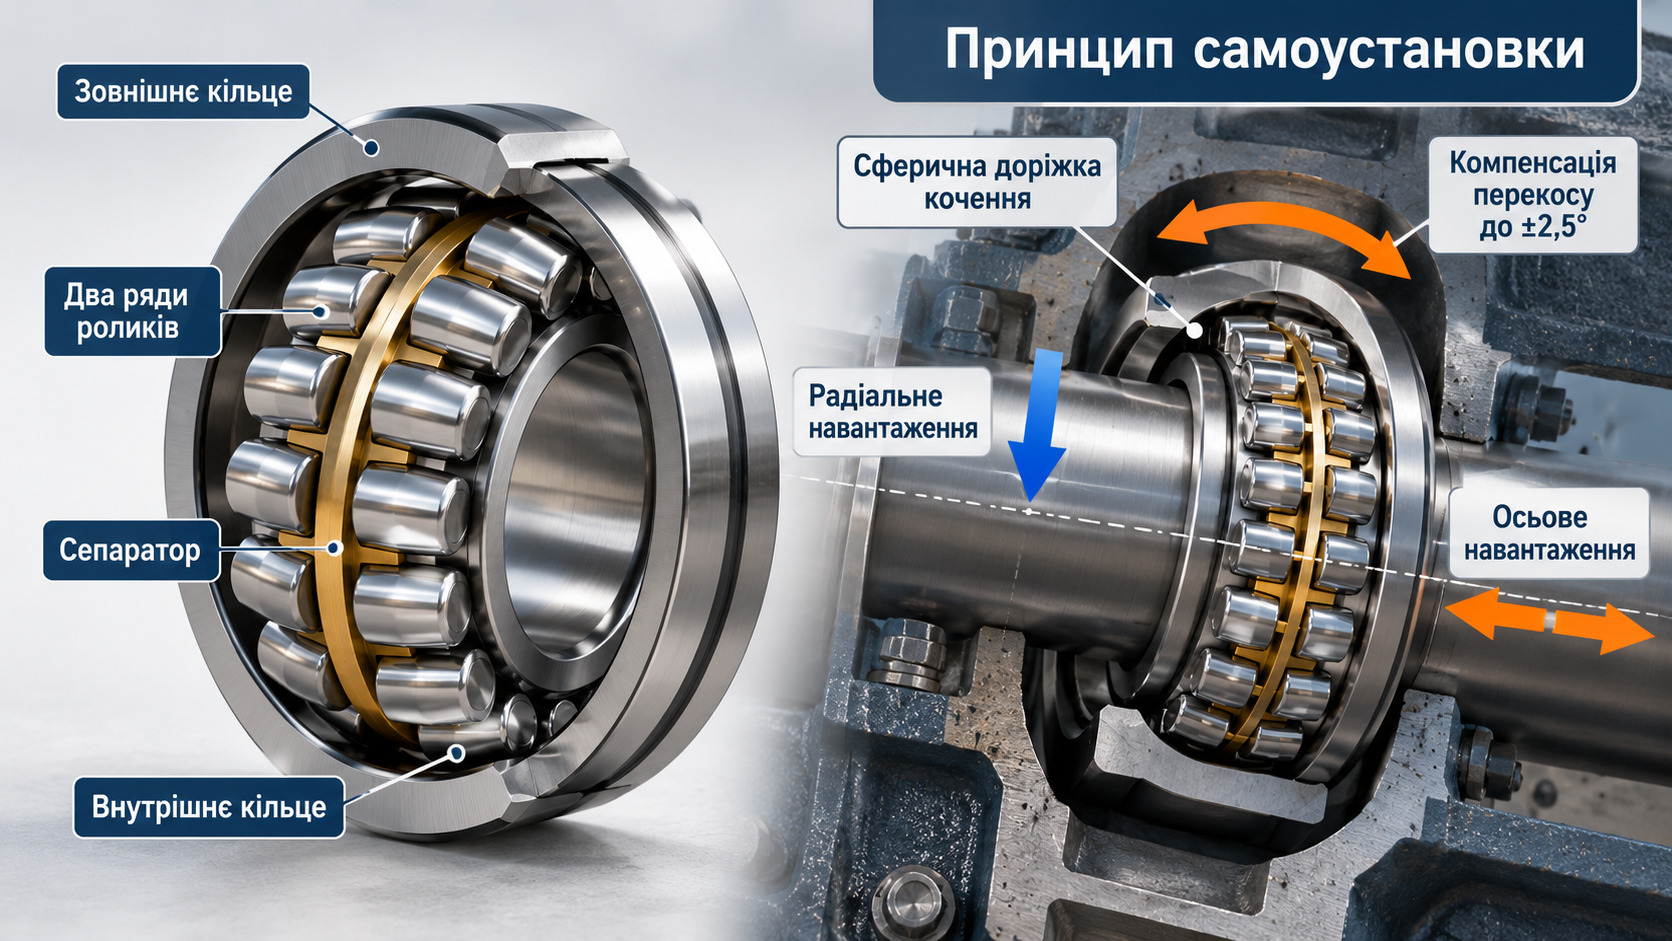
Двухрядный сферический роликоподшипник лишён этих недостатков. Вот почему именно он применяется в опорах дробилок повсеместно:
- Самоустановка до ±2,5° - компенсирует прогиб вала под нагрузкой и перекос корпуса при ударе. Подшипник «прощает» монтажные погрешности и деформации рамы, которые неизбежны в горнодобывающем оборудовании.
- Высокая радиальная и осевая грузоподъёмность - два ряда бочкообразных роликов воспринимают нагрузку совместно, обеспечивая несущую способность, недостижимую для однорядных конструкций того же габарита.
- Широкий типоразмерный ряд - серии 222хх, 223хх, 231хх, 232хх перекрывают практически весь диапазон дробилок: от малых ЩДС с посадочным диаметром 50 мм до крупных КМД с валами свыше 400 мм.
- Монтаж без специального оборудования корпуса - исполнение с коническим отверстием (суффикс K, конусность 1:12) позволяет монтировать подшипник на закрепительную или стяжную втулку непосредственно на вал, без подгонки корпуса.
Шарик в дробилке не выживет. Ролик - да, но только сферический.
Серии и обозначения: как читать маркировку?
Артикул сферического роликоподшипника - это не случайный набор цифр и букв. Каждый символ несёт конкретную техническую информацию. Научившись читать маркировку, вы сразу поймёте, подходит ли подшипник для вашего узла - ещё до того, как откроете каталог.
Серии подшипников для дробилок
| Серия | Диапазон d, мм | Применение в дробилках | Пример артикула |
|---|---|---|---|
| 222хх | 25-400 | Лёгкие и средние ЩДС, вспомогательные опоры КМД | 22320 MW33 |
| 223хх | 40-500 | Тяжёлые КМД, главная опора эксцентрика | 22328 CW33 |
| 231хх | 55-500 | Сверхтяжёлые дробилки, большой диаметр при малой ширине корпуса | 23148 CCK/W33 |
| 232хх | 160-500 | Крупные горнодобывающие КМД, высоконагруженные опоры | 23236 CCK/W33 |
Серии 222хх и 223хх различаются не только размером - у 223хх увеличена ширина подшипника, а значит, и несущая способность при том же посадочном диаметре. Потому для главной опоры эксцентрика КМД мы рекомендуем рассматривать именно 223хх как минимальный вариант.
Расшифровка суффиксов: клетка решает многое
На суффиксы после номера серии часто не обращают внимания. Ведь «подшипник по размеру подходит - и ладно». Однако клетка и исполнение - это то, что определяет поведение подшипника при ударных нагрузках.
- MW33 - стальная штампованная клетка, смазочная канавка и три отверстия в наружном кольце (для подачи смазки). Хорошо работает в умеренных условиях: редукторы, конвейеры, вентиляторы. Для дробилки - только на вспомогательных, слабонагруженных опорах.
- CW33 - латунная (бронзовая) клетка плюс W33. Латунная клетка не деформируется при пиковых ударных нагрузках и выдерживает более высокие скорости скольжения между роликом и перемычкой. Это исполнение - минимальный стандарт для основных опор щековой дробилки.
- CCK/W33 - коническое отверстие 1:12, двойная разделённая латунная клетка. Стандарт для тяжёлых КМД. Монтаж только на стяжную втулку с гидравлической гайкой.
- E / EA - улучшенная геометрия ролика и оптимизированный профиль дорожки качения (суффикс применяют SKF, FAG, NSK). Повышает динамическую грузоподъёмность на 15-20% по сравнению со стандартным исполнением того же типоразмера.
MW33 - хорошо для редуктора. CW33 или CCK - для дробилки.
В каталоге роликовых сферических подшипников на promtehimport.com.ua представлены все основные серии - от KYK, CX и FO Bearings до SKF, FAG и NSK. Поиск работает по внутреннему диаметру, наружному диаметру и ширине одновременно. Это важно, потому что в дробилках посадочный диаметр нередко нестандартный и подбор «по таблице» без фильтрации по всем трём параметрам приводит к ошибкам.
Зазор: почему C3 - не всегда правильный ответ?
«Для горячего механизма нужен C3 - это все знают.» Это, пожалуй, самое распространённое заблуждение при подборе подшипников для дробилок. Ведь C3 действительно правильный выбор во многих случаях. Однако в тяжёлых дробилках «многие случаи» - это ещё не все.
Группа зазора выбирается под три фактора одновременно: натяг посадки (он уменьшает рабочий зазор), рабочая температура узла (она расширяет кольца) и характер нагрузки. При этом ударная нагрузка требует большего рабочего зазора, чем плавная - иначе при тепловом расширении подшипник «зажимается», и начинается ускоренный износ дорожек.
Группы зазора и условия применения в дробилках
| Группа зазора | Радиальный зазор (ориентировочно) | Когда применять в дробилках |
|---|---|---|
| CN (нормальный) | 0,06-0,15 мм | Лёгкие ЩДС, вал без натяга, умеренная рабочая температура до 60°C |
| C3 | 0,08-0,20 мм | Большинство средних КМД с умеренным натягом на вал, температура до 80°C |
| C4 | 0,10-0,28 мм | Тяжёлые КМД, высокий натяг на вал (поле m6/n6), рабочая температура выше 80°C |
| C5 | 0,13-0,36 мм | Узлы с индукционным нагревом при монтаже свыше 120°C и максимальным натягом |
Запомните главное правило: натяг посадки по полю k6 или m6 на вал у крупных подшипников (d > 100 мм) съедает от 40 до 60% начального радиального зазора. То, что осталось после посадки, - это и есть ваш рабочий зазор. Берёте C3 с высоким натягом - проверьте, не ушли ли вы фактически в CN или ниже.
Для тяжёлых серий 223хх и 232хх с натягом на вал по полю m6/n6 мы рекомендуем отправной точкой считать C4, а не C3. C3 - для более лёгких серий и умеренного натяга по полю k6.
C3 - не ответ по умолчанию. C3 - это отправная точка расчёта.
Монтаж: где теряются деньги?
«Монтаж - это посадить и затянуть. Остальное лирика.» Именно так думают до первой разборки дробилки через три месяца вместо трёх лет. Ведь большинство преждевременных отказов сферических роликоподшипников в дробилках связаны не с качеством самого подшипника, а с ошибками при монтаже.
Метод посадки: тепловой монтаж или гидравлика?
Выбор метода монтажа зависит от конструкции подшипника и размера узла. Однако есть один метод, который не подходит никогда и ни при каких обстоятельствах.
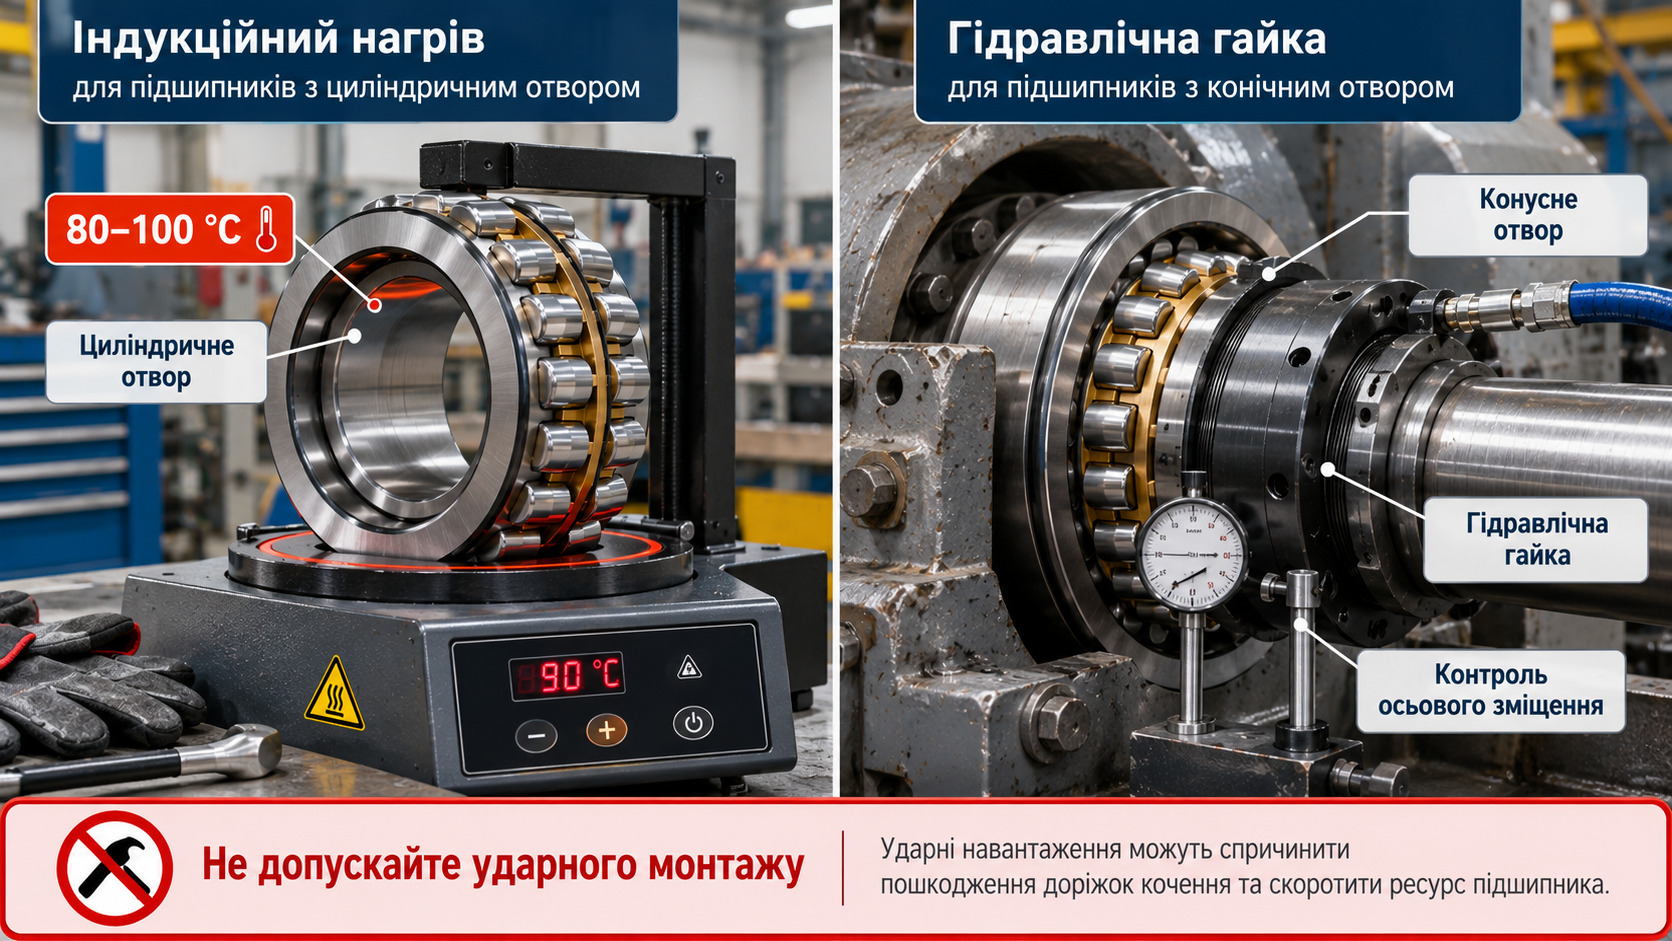
- Индукционный нагрев (рекомендуется) - нагрев внутреннего кольца до 80-100°C (не выше 110°C) обеспечивает равномерное расширение без локального перегрева. Быстро, контролируемо, безопасно для структуры металла. Оптимальный метод для серий 222хх и 223хх с цилиндрическим отверстием.
- Масляная ванна - допустимо для средних серий при отсутствии индукционного нагревателя. Сложнее контролировать равномерность температуры, есть риск загрязнения посадочной поверхности маслом - поверхность необходимо тщательно обезжирить перед посадкой.
- Гидравлическая гайка (для конического отверстия K) - метод инжекции масла под давлением между кольцом и конической втулкой. Единственный правильный вариант для серий с суффиксом CCK на дробилках тяжёлого класса. Обеспечивает контролируемый натяг через измерение осевого смещения.
- Молоток и выколотка - категорически нет. Удар по кольцу - это мгновенный фреттинг, задиры на посадочной поверхности и трещина в сепараторе, которую вы не увидите до следующей аварийной остановки.
Молотком монтируем только кровлю. Не подшипник.
Контроль натяга: как не перетянуть и не недотянуть?
При монтаже на закрепительную или стяжную втулку натяг контролируется по осевому смещению втулки относительно кольца. Ниже - ориентировочные значения для стандартных закрепительных втулок (по данным производителей подшипников):
| Внутренний диаметр d, мм | Осевое смещение втулки, мм |
|---|---|
| 50-80 | 0,3-0,4 |
| 80-120 | 0,4-0,5 |
| 120-180 | 0,5-0,7 |
| 180-250 | 0,7-0,9 |
| 250-360 | 0,9-1,2 |
При этом важно измерять остаточный радиальный зазор щупом до начала затяжки и после её завершения. Разница между этими двумя значениями - это и есть фактический натяг. Если рабочий зазор после монтажа вышел за нижнюю границу группы CN - вы перетянули. Если остался равен начальному - не дотянули. Потому мы рекомендуем не полагаться только на «ощущение момента затяжки» - щуп стоит копейки, а ошибка обходится дорого.
Смазка при монтаже: сколько - это достаточно?
«Смазки много не бывает» - ещё одно распространённое заблуждение. Тяжёлый роликоподшипник дробилки, как правило, работает с принудительной циркуляционной смазкой или с дозированной закладкой консистентной смазкой при ревизии. Избыток консистентной смазки при высоких оборотах разогревает подшипник сильнее, чем её недостаток, - смазка не успевает отводить тепло и начинает деградировать.
Ориентир заполнения свободного объёма подшипника и корпуса:
- 30-50% - для быстроходных опор (главный вал ЩДС при частоте вращения выше 200 об/мин);
- 50-70% - для тихоходных опор (эксцентрик КМД, частота вращения 100-150 об/мин).
Посадочные поверхности: что проверить перед монтажом
Новый подшипник, установленный на изношенный вал, не прослужит дольше старого. Потому перед монтажом обязательно проверьте:
- Шероховатость посадочной поверхности вала: Ra не более 1,6 мкм для подшипников с d более 100 мм.
- Отсутствие забоин, задиров и следов фреттинга от предыдущего подшипника - такие следы говорят о том, что предыдущий подшипник проворачивался на вале.
- Биение вала в посадочном месте: как правило, не более 0,02-0,03 мм - уточняйте по документации производителя дробилки.
- Посадочный диаметр в корпусе: поле допуска H7 для большинства серий с нормальным наружным кольцом.
- Перпендикулярность заплечика вала к оси вращения: отклонение свыше 0,05 мм уже создаёт одностороннюю перегрузку крайнего ряда роликов.
Производители: кого выбирать для дробилок?
Рынок сферических роликоподшипников для дробилок достаточно широк - от премиальных брендов с полным портфелем технической документации до бюджетных вариантов без сопроводительных данных. Правильный выбор здесь - не всегда самый дорогой. Однако он почти всегда зависит от условий эксплуатации и критичности узла.
Премиум-класс: SKF, FAG (Schaeffler), NSK
Серии с суффиксом E или EA, исполнение CCK/W33 - это максимальная динамическая грузоподъёмность в данном габарите, точная геометрия роликов и дорожек, полный комплект технической документации. Выбор для непрерывного производства, где час простоя дробилки обходится дороже, чем годовой запас подшипников на складе.
Ориентировочная стоимость в Украине: серия 223хх с d = 150 мм - от 8 000 до 25 000 грн в зависимости от производителя и исполнения.
Надёжный средний класс: ZKL (Чехия), CX (Польша), KOYO, NTN
Для плановых замен по регламенту - когда подшипник меняется не по факту отказа, а по ресурсу. Соответствуют ISO 15:2017, при правильном монтаже и соблюдении режима смазки показывают ресурс, сопоставимый с оригиналом. Хороший баланс цены и надёжности для ЩДС средней производительности и вспомогательных опор КМД.
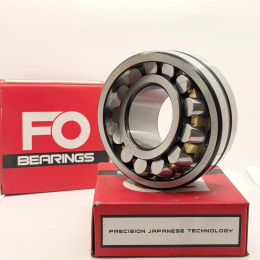
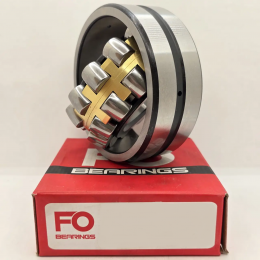
Экономичный сегмент: KYK, FO Bearings
Вполне подходят для вспомогательных и слабонагруженных опор, ЩДС малого класса и плановых «расходных» позиций. При этом мы не рекомендуем их для главной опоры эксцентрика тяжёлой КМД - там экономия на подшипнике при первом же внеплановом отказе оборачивается повреждением корпуса и вала, а это уже совсем другие цифры в ремонтном счёте.
Берёте экономичный вариант - держите запас на складе.
Признаки износа: когда менять подшипник, не дожидаясь аварии?
Преждевременный отказ сферического роликоподшипника в дробилке редко бывает внезапным. Подшипник «сигнализирует» заранее - нужно только знать, какие сигналы слушать и куда смотреть.
Мы рекомендуем обращать внимание на следующие признаки:
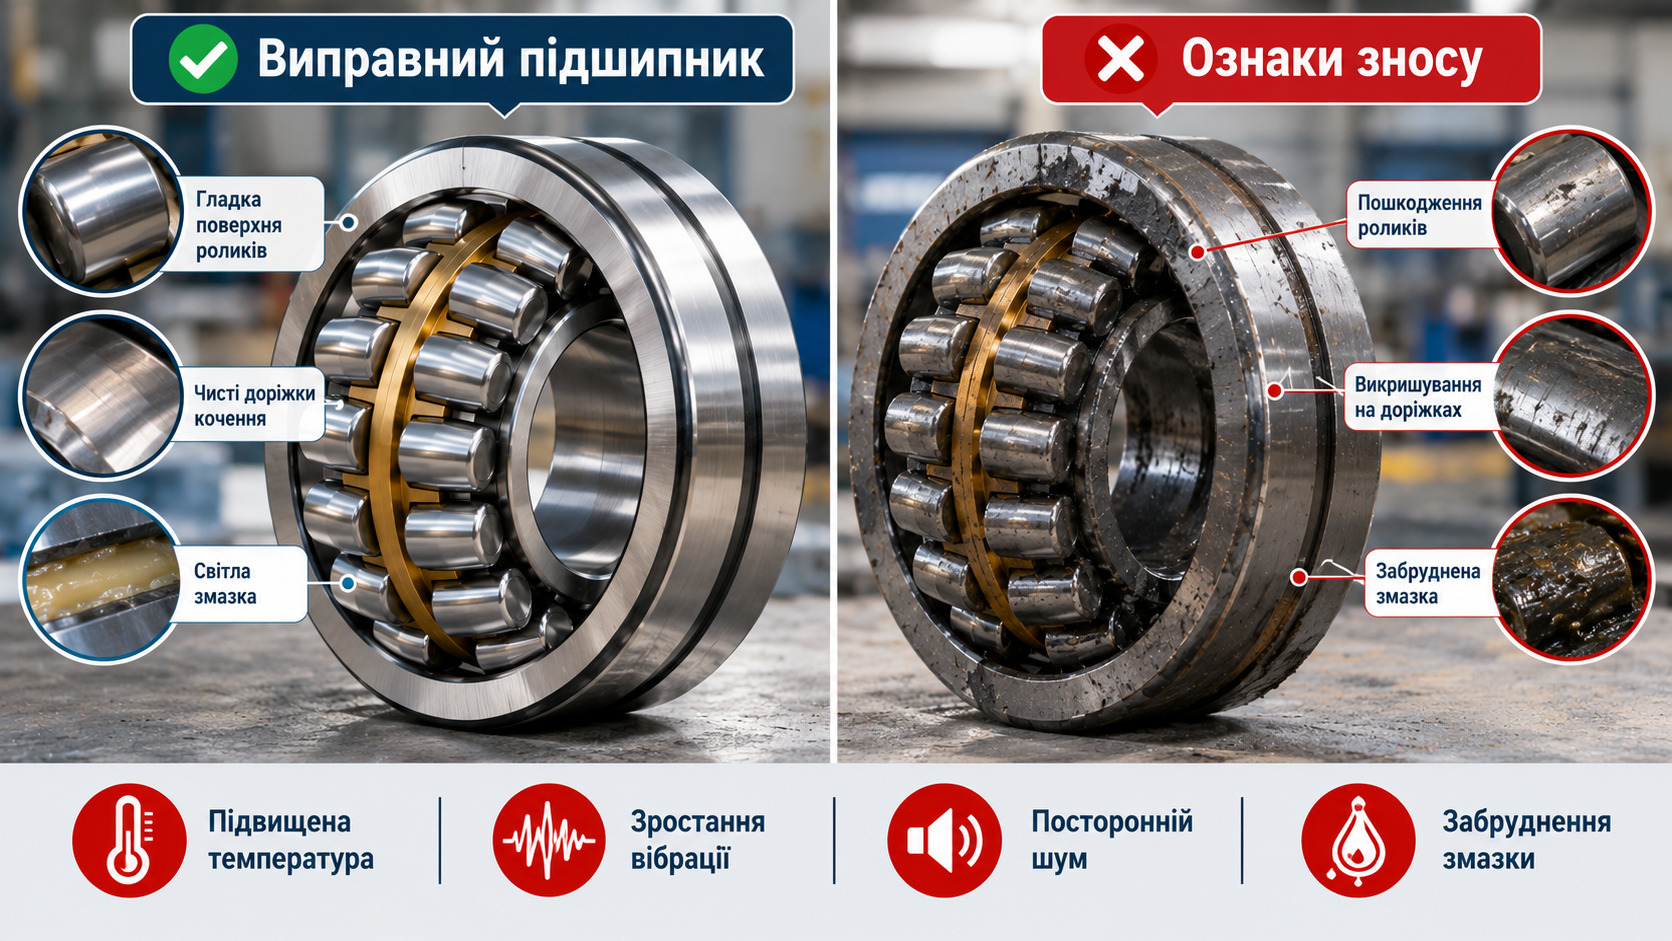
- Рост рабочей температуры подшипникового узла свыше 80-90°C при норме 60-70°C без изменения режима работы дробилки. Контролируется пирометром или стационарным датчиком.
- Нехарактерный шум - низкочастотный гул или периодический металлический щелчок при работе. Изменение звукового профиля дробилки - это всегда повод для внепланового осмотра.
- Повышенная вибрация - контроль по ISO 10816-3, отклонение от базового замера более чем на 3 дБ считается поводом для диагностики. При этом важно: сравнивать есть с чем только при наличии базового замера в исправном состоянии.
- Потемнение или разжижение смазки в подшипниковом узле при ревизии - признак перегрева, попадания воды или абразивной пыли через уплотнение.
- Видимый люфт вала в корпусе при ручной проверке во время остановки - внутренний рабочий зазор вышел за допустимые пределы.
Здесь есть один честный нюанс: вибродиагностика работает только при наличии базового замера, снятого сразу после монтажа нового подшипника. Без него сравнивать отклонение просто не с чем. Потому мы рекомендуем снимать и фиксировать первый замер вибрации сразу после каждой замены подшипника - это займёт 10 минут и сэкономит часы при следующей диагностике.
Ждёте клина - платите за корпус и вал. Меняете по симптомам - платите только за подшипник.
Сколько стоит ошибка при выборе?
Выбор подшипника для дробилки - это не строка в спецификации. Это решение, которое определяет, сколько проработает весь узел до следующей остановки. И здесь важно понимать не только цену подшипника, но и цену последствий неправильного выбора.
Ориентировочные цены на подшипники (по данным каталога)
| Артикул | Класс | Цена, грн |
|---|---|---|
| 22320 CW33 (средний класс) | Средний | 1 500 - 4 500 |
| 22320 E/CCK SKF, FAG | Премиум | 6 000 - 14 000 |
| 22328 CW33 (средний класс) | Средний | 4 000 - 12 000 |
| 23148 CCK/W33 SKF | Премиум | от 40 000 |
Цена ошибки при неправильном подборе
- Повреждение посадочного места в корпусе подшипникового узла дробилки - от 15 000 грн (восстановление) до полной замены корпуса.
- Повреждение вала с задиром посадочной поверхности - от 8 000 грн на восстановление или полная замена вала.
- Внеплановый простой горнодобывающего оборудования - от нескольких тысяч до десятков тысяч долларов в пересчёте на час, в зависимости от производительности карьера.
Как видите, разница между правильным и неправильным подшипником в ценнике невелика. Зато разница в последствиях - колоссальная. Правильный подшипник всегда дешевле, чем правильный ремонт после неправильного подшипника.




Подводим итог
Двухрядный сферический роликоподшипник для дробилки - это не просто «большой подшипник нужного размера». Серия, исполнение клетки, группа зазора и метод монтажа - четыре переменных, каждая из которых напрямую влияет на ресурс узла и надёжность всей дробилки.
Если коротко - вот на что обратить внимание в первую очередь:
- Для главных опор дробилок - серия 223хх или 232хх, исполнение CW33 или CCK/W33.
- Группа зазора - рассчитывайте с учётом натяга посадки, не принимайте C3 по умолчанию.
- Монтаж - только индукционный нагрев или гидравлическая гайка, контроль зазора щупом до и после.
- Производитель - под условия эксплуатации: премиум для непрерывного производства, средний класс для плановых замен по регламенту.
Если сомневаетесь в выборе или вам нужна помощь с подбором под конкретную модель дробилки - мы готовы проконсультировать. Подшипник дробилки живёт ровно столько, сколько ему дали шансов при подборе и монтаже.
promtehimport
- Подшипники для бетономешалок (FORTE, Дніпро-М, Ростех): подбор подшипников барабана и вала-шестерни (6006, 6206, 6207)
- Подшипники компрессора кондиционера авто: таблица ходовых размеров (30x52x22, 35x52x20, 35x55x20)
- Подшипники 608-2RS (608-ZZ): подбор для электросамокатов, роликовых коньков, скейтбордов и 3D-принтеров
- Подшипники генератора (6202-2RS, 6203-2RS, 6303-2RS): размеры, зазоры C3 и подбор для популярных авто
- Подшипники для болгарок (УШМ), перфораторов и дрелей (Makita, Bosch, DeWalt): размеры и номера 607, 608, 609, 626, 627, 629


