

Ремонт щокових і конусних дробарок (ЩДС, КМД): специфіка підбору та монтажу важких дворядних сферичних роликопідшипників під ударні навантаження
21 / 10 / 2026
«Дробарка мовчить - значить, все гаразд.» Цю фразу можна почути в будь-якому кар'єрному господарстві. Адже поки каменедробарка працює - ніхто не ставить зайвих питань. Однак мовчання триває рівно до наступного перевантаження або позапланової зупинки. А ціна такого «мовчання» - це не просто зламаний підшипник. Це втрачені тонни, зірваний план відвантаження та авральний пошук запчастин по складах у найневідповідніший момент.
Підшипниковий вузол щокової (ЩДС) або конусної (КМД) дробарки - один із найбільш навантажених у гірничодобувному обладнанні. Вибір підшипника тут - це не пошук по каталогу за трьома розмірами. Це одночасний облік ударного навантаження, прогину вала, температурного режиму, способу монтажу та ресурсу вузла загалом.
У цій статті ми розберемо, чому дворядний сферичний роликопідшипник став стандартом для опор дробарок, як правильно вибрати серію, виконання кліті та групу зазору - і чого точно не варто робити при монтажі. Тому що помилка при підборі підшипника для дробарки обходиться значно дорожче, ніж сам підшипник.


В наявності
479 UAH
Чому саме дворядний сферичний роликопідшипник?
Багатьох вводить в оману проста логіка: «підшипник - він і є підшипник, головне - правильний розмір». Однак у дробарці розмір - це лише відправна точка. Тип підшипника тут визначає все інше.
Щокова і конусна дробарки працюють у принципово важких умовах: ударні навантаження з різкими піковими значеннями, постійний прогин вала під навантаженням, неминучі перекоси корпусів при тривалій експлуатації. Звичайний радіальний кульковий або циліндричний роликовий підшипник у таких умовах не виживе - він не розрахований на компенсацію кутового зміщення. Конічний роликопідшипник справляється з навантаженням, але вимагає точного попереднього регулювання осьового зазору, яке вкрай складно забезпечити в польових умовах.
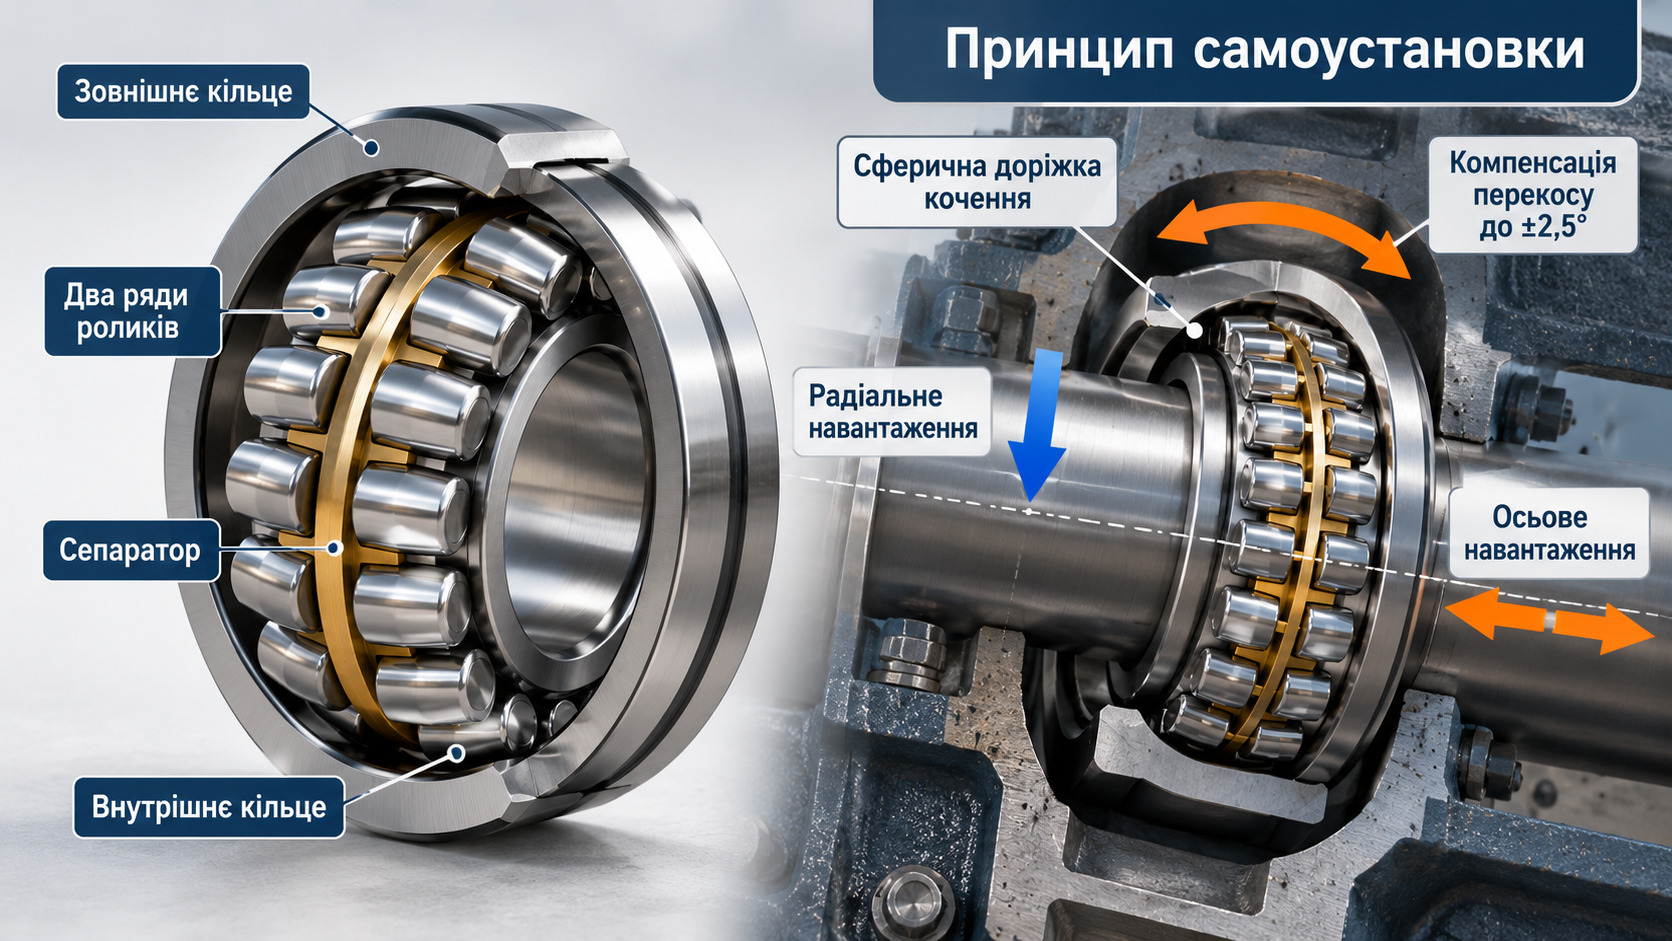
Дворядний сферичний роликопідшипник позбавлений цих недоліків. Ось чому саме він застосовується в опорах дробарок повсюдно:
- Самовстановлення до ±2,5° - компенсує прогин вала під навантаженням і перекіс корпусу при ударі. Підшипник «пробачає» монтажні похибки та деформації рами, які неминучі в гірничодобувному обладнанні.
- Висока радіальна та осьова вантажопідйомність - два ряди бочкоподібних роликів сприймають навантаження спільно, забезпечуючи несучу здатність, недосяжну для однорядних конструкцій того самого габариту.
- Широкий типорозмірний ряд - серії 222хх, 223хх, 231хх, 232хх перекривають практично весь діапазон дробарок: від малих ЩДС із посадочним діаметром 50 мм до великих КМД із валами понад 400 мм.
- Монтаж без спеціального обладнання корпусу - виконання з конічним отвором (суфікс K, конусність 1:12) дозволяє монтувати підшипник на закріплювальну або стяжну втулку безпосередньо на вал, без підгонки корпусу.
Кулька в дробарці не виживе. Ролик - так, але тільки сферичний.
Серії та позначення: як читати маркування?
Артикул сферичного роликопідшипника - це не випадковий набір цифр і букв. Кожен символ несе конкретну технічну інформацію. Навчившись читати маркування, ви одразу зрозумієте, чи підходить підшипник для вашого вузла - ще до того, як відкриєте каталог.
Серії підшипників для дробарок
| Серія | Діапазон d, мм | Застосування в дробарках | Приклад артикула |
|---|---|---|---|
| 222хх | 25-400 | Легкі та середні ЩДС, допоміжні опори КМД | 22320 MW33 |
| 223хх | 40-500 | Важкі КМД, головна опора ексцентрика | 22328 CW33 |
| 231хх | 55-500 | Надважкі дробарки, великий діаметр при малій ширині корпусу | 23148 CCK/W33 |
| 232хх | 160-500 | Великі гірничодобувні КМД, висотонавантажені опори | 23236 CCK/W33 |
Серії 222хх і 223хх різняться не лише розміром - у 223хх збільшена ширина підшипника, а отже, і несуча здатність при тому самому посадочному діаметрі. Тому для головної опори ексцентрика КМД ми рекомендуємо розглядати саме 223хх як мінімальний варіант.
Розшифровка суфіксів: кліть вирішує багато
На суфікси після номера серії часто не звертають уваги. Адже «підшипник за розміром підходить - і годі». Однак кліть і виконання - це те, що визначає поведінку підшипника при ударних навантаженнях.
- MW33 - сталева штампована кліть, мастильна канавка та три отвори в зовнішньому кільці (для подачі мастила). Добре працює в помірних умовах: редуктори, конвеєри, вентилятори. Для дробарки - тільки на допоміжних, слабконавантажених опорах.
- CW33 - латунна (бронзова) кліть плюс W33. Латунна кліть не деформується при пікових ударних навантаженнях і витримує більш високі швидкості ковзання між роликом і перемичкою. Це виконання - мінімальний стандарт для основних опор щокової дробарки.
- CCK/W33 - конічний отвір 1:12, подвійна розділена латунна кліть. Стандарт для важких КМД. Монтаж тільки на стяжну втулку з гідравлічною гайкою.
- E / EA - покращена геометрія ролика та оптимізований профіль доріжки кочення (суфікс застосовують SKF, FAG, NSK). Підвищує динамічну вантажопідйомність на 15-20% порівняно зі стандартним виконанням того самого типорозміру.
MW33 - добре для редуктора. CW33 або CCK - для дробарки.
У каталозі роликових сферичних підшипників на promtehimport.com.ua представлені всі основні серії - від KYK, CX і FO Bearings до SKF, FAG і NSK. Пошук працює за внутрішнім діаметром, зовнішнім діаметром і шириною одночасно. Це важливо, тому що в дробарках посадочний діаметр нерідко нестандартний і підбір «за таблицею» без фільтрації за всіма трьома параметрами призводить до помилок.
Зазор: чому C3 - не завжди правильна відповідь?
«Для гарячого механізму потрібен C3 - це всі знають.» Це, мабуть, найпоширеніша помилка при підборі підшипників для дробарок. Адже C3 дійсно правильний вибір у багатьох випадках. Однак у важких дробарках «багато випадків» - це ще не всі.
Група зазору вибирається під три фактори одночасно: натяг посадки (він зменшує робочий зазор), робоча температура вузла (вона розширює кільця) і характер навантаження. При цьому ударне навантаження вимагає більшого робочого зазору, ніж плавне - інакше при тепловому розширенні підшипник «затискається», і починається прискорений знос доріжок.
Групи зазору та умови застосування в дробарках
| Група зазору | Радіальний зазор (орієнтовно) | Коли застосовувати в дробарках |
|---|---|---|
| CN (нормальний) | 0,06-0,15 мм | Легкі ЩДС, вал без натягу, помірна робоча температура до 60°C |
| C3 | 0,08-0,20 мм | Більшість середніх КМД з помірним натягом на вал, температура до 80°C |
| C4 | 0,10-0,28 мм | Важкі КМД, високий натяг на вал (поле m6/n6), робоча температура вище 80°C |
| C5 | 0,13-0,36 мм | Вузли з індукційним нагрівом при монтажі понад 120°C та максимальним натягом |
Запам'ятайте головне правило: натяг посадки по полю k6 або m6 на вал у великих підшипників (d > 100 мм) з'їдає від 40 до 60% початкового радіального зазору. Те, що залишилося після посадки, - це і є ваш робочий зазор. Берете C3 з високим натягом - перевірте, чи не перейшли ви фактично в CN або нижче.
Для важких серій 223хх і 232хх з натягом на вал по полю m6/n6 ми рекомендуємо відправною точкою вважати C4, а не C3. C3 - для більш легких серій і помірного натягу по полю k6.
C3 - не відповідь за замовчуванням. C3 - це відправна точка розрахунку.
Монтаж: де втрачаються гроші?
«Монтаж - це посадити і затягнути. Інше - лірика.» Саме так думають до першого розбирання дробарки через три місяці замість трьох років. Адже більшість передчасних відмов сферичних роликопідшипників у дробарках пов'язані не з якістю самого підшипника, а з помилками при монтажі.
Метод посадки: тепловий монтаж або гідравліка?
Вибір методу монтажу залежить від конструкції підшипника та розміру вузла. Однак є один метод, який не підходить ніколи і ні за яких обставин.
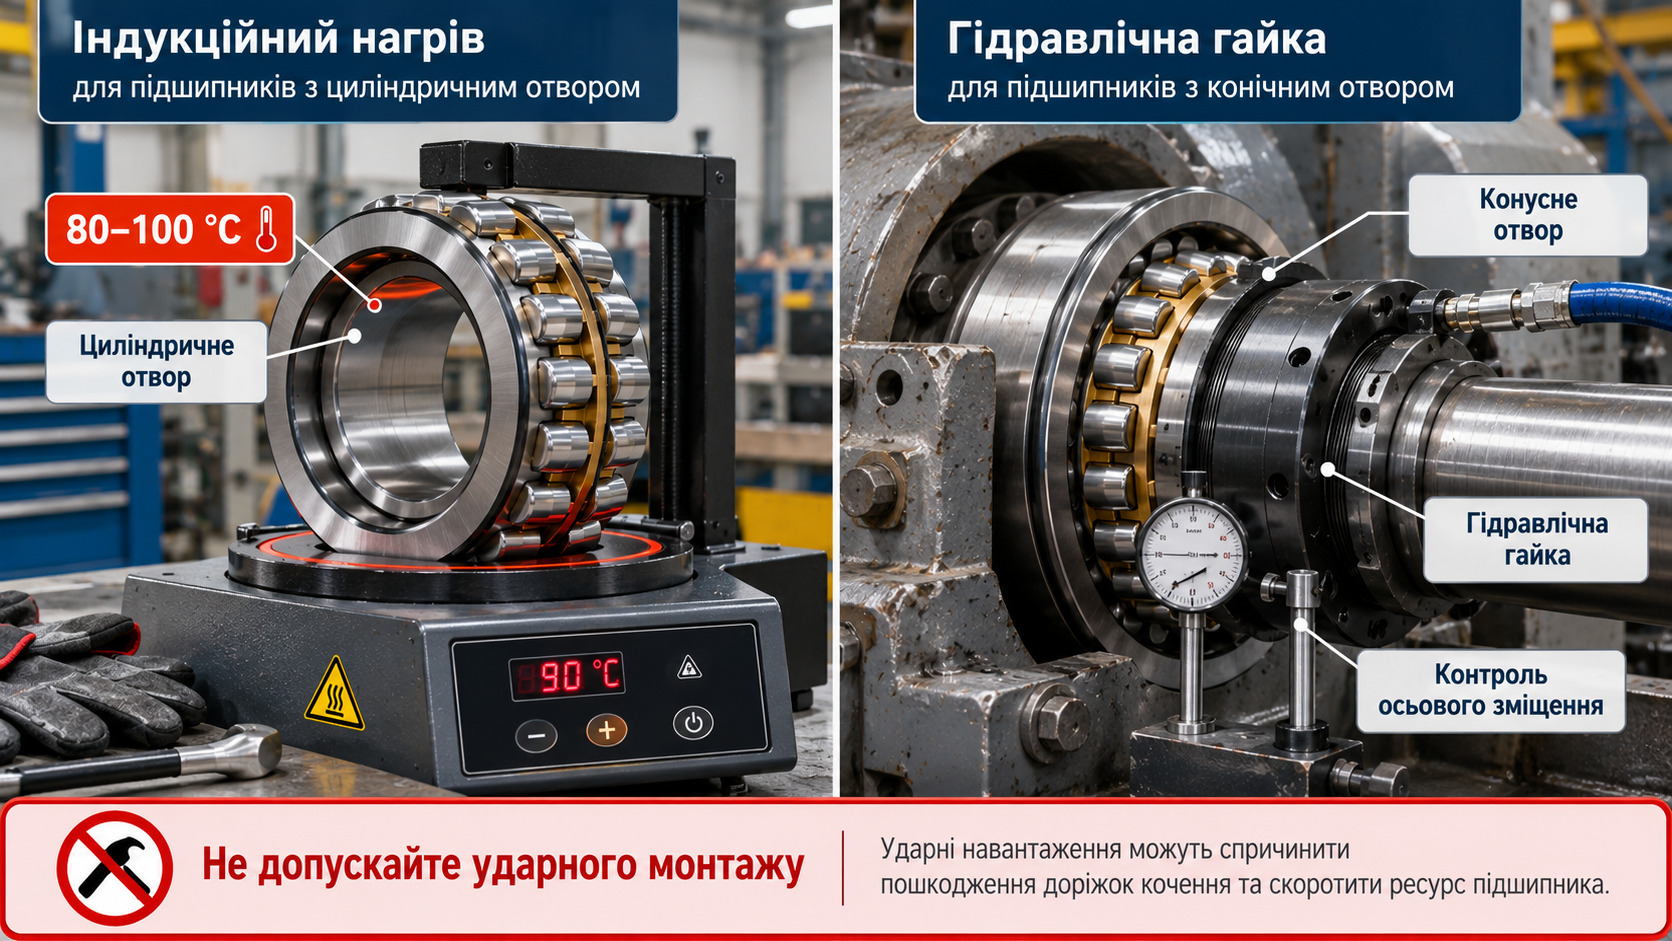
- Індукційний нагрів (рекомендується) - нагрів внутрішнього кільця до 80-100°C (не вище 110°C) забезпечує рівномірне розширення без локального перегріву. Швидко, контрольовано, безпечно для структури металу. Оптимальний метод для серій 222хх і 223хх із циліндричним отвором.
- Масляна ванна - допустимо для середніх серій за відсутності індукційного нагрівача. Складніше контролювати рівномірність температури, є ризик забруднення посадочної поверхні маслом - поверхню необхідно ретельно знежирити перед посадкою.
- Гідравлічна гайка (для конічного отвору K) - метод ін'єкції масла під тиском між кільцем і конічною втулкою. Єдиний правильний варіант для серій із суфіксом CCK на дробарках важкого класу. Забезпечує контрольований натяг через вимірювання осьового зміщення.
- Молоток і вибивачка - категорично ні. Удар по кільцю - це миттєвий фретинг, задири на посадочній поверхні та тріщина в сепараторі, яку ви не побачите до наступної аварійної зупинки.
Молотком монтуємо тільки покрівлю. Не підшипник.
Контроль натягу: як не перетягнути і не недотягнути?
При монтажі на закріплювальну або стяжну втулку натяг контролюється по осьовому зміщенню втулки відносно кільця. Нижче - орієнтовні значення для стандартних закріплювальних втулок (за даними виробників підшипників):
| Внутрішній діаметр d, мм | Осьове зміщення втулки, мм |
|---|---|
| 50-80 | 0,3-0,4 |
| 80-120 | 0,4-0,5 |
| 120-180 | 0,5-0,7 |
| 180-250 | 0,7-0,9 |
| 250-360 | 0,9-1,2 |
При цьому важливо вимірювати залишковий радіальний зазор щупом до початку затяжки і після її завершення. Різниця між цими двома значеннями - це і є фактичний натяг. Якщо робочий зазор після монтажу вийшов за нижню межу групи CN - ви перетягнули. Якщо залишився рівним початковому - не дотягнули. Тому ми рекомендуємо не покладатися тільки на «відчуття моменту затяжки» - щуп коштує копійки, а помилка обходиться дорого.
Мастило при монтажі: скільки - це достатньо?
«Мастила багато не буває» - ще одна поширена помилка. Важкий роликопідшипник дробарки, як правило, працює з примусовою циркуляційною мастилом або з дозованим закладанням консистентного мастила при ревізії. Надлишок консистентного мастила при високих обертах розігріває підшипник сильніше, ніж його нестача, - мастило не встигає відводити тепло і починає деградувати.
Орієнтир заповнення вільного об'єму підшипника та корпусу:
- 30-50% - для швидкохідних опор (головний вал ЩДС при частоті обертання вище 200 об/хв);
- 50-70% - для тихохідних опор (ексцентрик КМД, частота обертання 100-150 об/хв).
Посадочні поверхні: що перевірити перед монтажем
Новий підшипник, встановлений на знос вал, не прослужить довше старого. Тому перед монтажем обов'язково перевірте:
- Шорсткість посадочної поверхні вала: Ra не більше 1,6 мкм для підшипників з d більше 100 мм.
- Відсутність забоїн, задирів і слідів фретингу від попереднього підшипника - такі сліди свідчать про те, що попередній підшипник провертався на валу.
- Биття вала в посадочному місці: як правило, не більше 0,02-0,03 мм - уточнюйте за документацією виробника дробарки.
- Посадочний діаметр у корпусі: поле допуску H7 для більшості серій із нормальним зовнішнім кільцем.
- Перпендикулярність заплечика вала до осі обертання: відхилення понад 0,05 мм вже створює одностороннє перевантаження крайнього ряду роликів.
Виробники: кого вибирати для дробарок?
Ринок сферичних роликопідшипників для дробарок досить широкий - від преміальних брендів з повним портфелем технічної документації до бюджетних варіантів без супровідних даних. Правильний вибір тут - не завжди найдорожчий. Однак він майже завжди залежить від умов експлуатації та критичності вузла.
Преміум-клас: SKF, FAG (Schaeffler), NSK
Серії з суфіксом E або EA, виконання CCK/W33 - це максимальна динамічна вантажопідйомність у даному габариті, точна геометрія роликів і доріжок, повний комплект технічної документації. Вибір для безперервного виробництва, де година простою дробарки обходиться дорожче, ніж річний запас підшипників на складі.
Орієнтовна вартість в Україні: серія 223хх з d = 150 мм - від 8 000 до 25 000 грн залежно від виробника та виконання.
Надійний середній клас: ZKL (Чехія), CX (Польща), KOYO, NTN
Для планових замін за регламентом - коли підшипник міняється не за фактом відмови, а за ресурсом. Відповідають ISO 15:2017, при правильному монтажі та дотриманні режиму мастила показують ресурс, порівнянний з оригіналом. Хороший баланс ціни та надійності для ЩДС середньої продуктивності та допоміжних опор КМД.
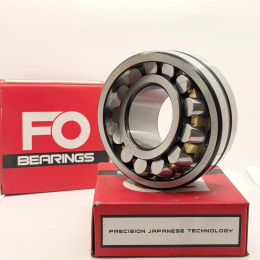
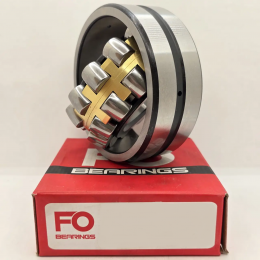
Економічний сегмент: KYK, FO Bearings
Цілком підходять для допоміжних і слабконавантажених опор, ЩДС малого класу та планових «витратних» позицій. При цьому ми не рекомендуємо їх для головної опори ексцентрика важкої КМД - там економія на підшипнику при першій же позаплановій відмові обертається пошкодженням корпусу і вала, а це вже зовсім інші цифри в ремонтному рахунку.
Берете економічний варіант - тримайте запас на складі.
Ознаки зносу: коли міняти підшипник, не чекаючи аварії?
Передчасна відмова сферичного роликопідшипника в дробарці рідко буває раптовою. Підшипник «сигналізує» заздалегідь - потрібно тільки знати, які сигнали слухати і куди дивитися.
Ми рекомендуємо звертати увагу на такі ознаки:
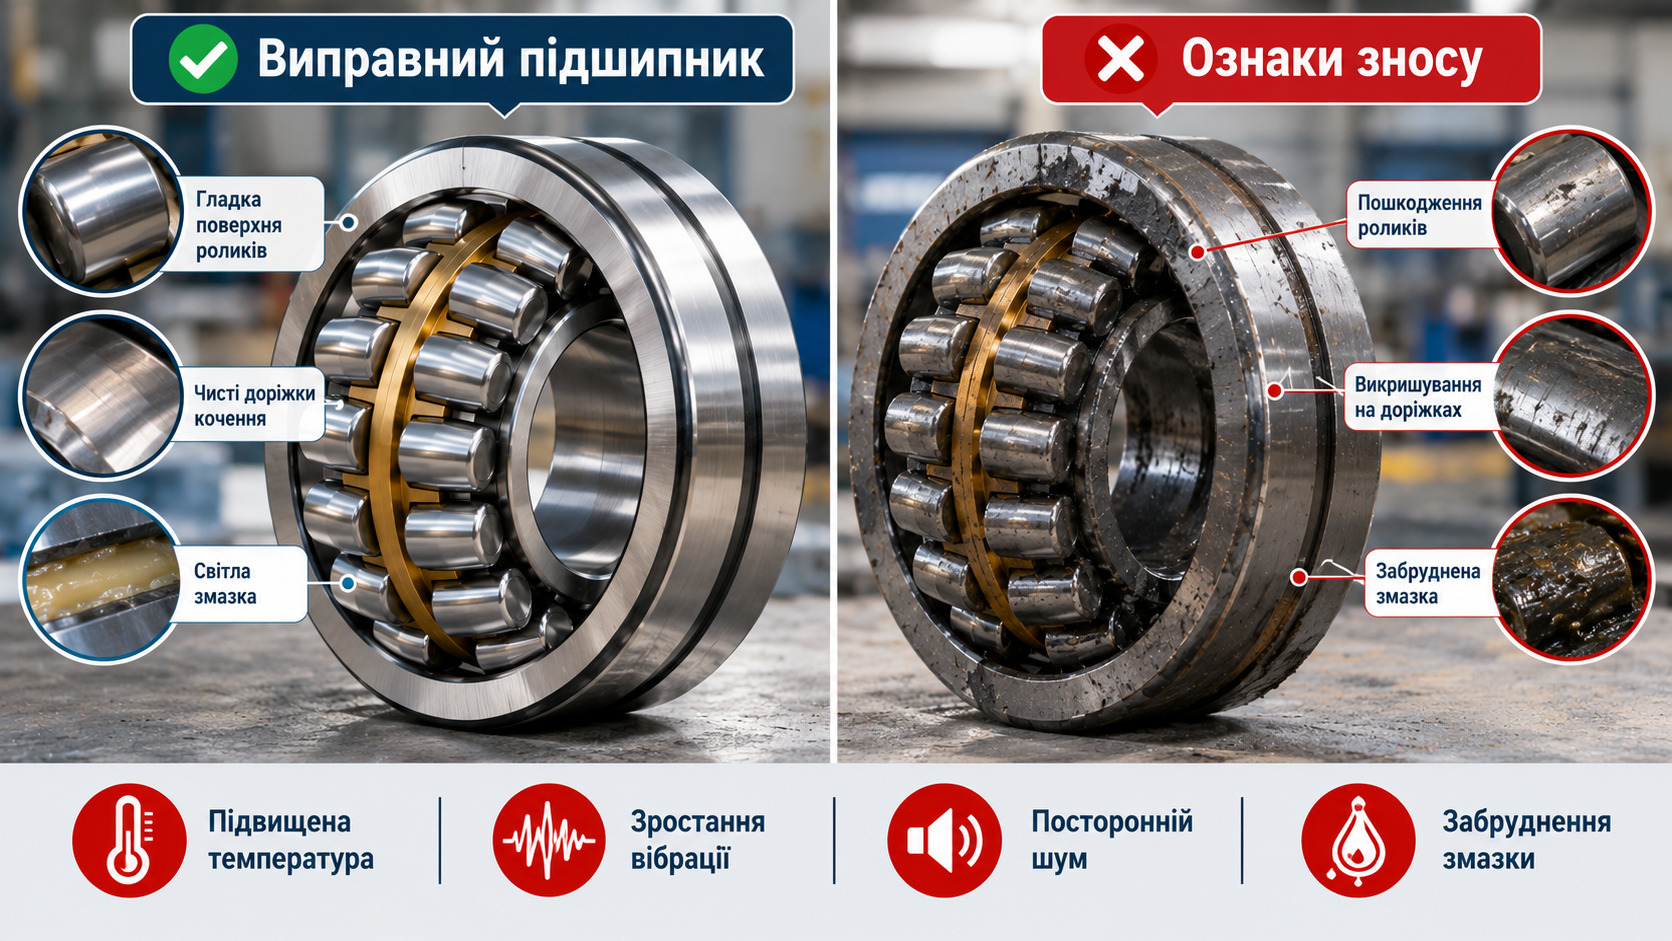
- Зростання робочої температури підшипникового вузла понад 80-90°C при нормі 60-70°C без зміни режиму роботи дробарки. Контролюється пірометром або стаціонарним датчиком.
- Нехарактерний шум - низькочастотний гул або періодичний металевий клацання при роботі. Зміна звукового профілю дробарки - це завжди привід для позапланового огляду.
- Підвищена вібрація - контроль по ISO 10816-3, відхилення від базового заміру більш ніж на 3 дБ вважається приводом для діагностики. При цьому важливо: порівнювати є з чим тільки за наявності базового заміру в справному стані.
- Потемніння або розрідження мастила в підшипниковому вузлі при ревізії - ознака перегріву, потрапляння води або абразивного пилу через ущільнення.
- Видимий люфт вала в корпусі при ручній перевірці під час зупинки - внутрішній робочий зазор вийшов за допустимі межі.
Тут є один чесний нюанс: вібродіагностика працює тільки за наявності базового заміру, знятого одразу після монтажу нового підшипника. Без нього порівнювати відхилення просто нема з чим. Тому ми рекомендуємо знімати і фіксувати перший замір вібрації одразу після кожної заміни підшипника - це займе 10 хвилин і заощадить години при наступній діагностиці.
Чекаєте клину - платите за корпус і вал. Міняєте за симптомами - платите тільки за підшипник.
Скільки коштує помилка при виборі?
Вибір підшипника для дробарки - це не рядок у специфікації. Це рішення, яке визначає, скільки пропрацює весь вузол до наступної зупинки. І тут важливо розуміти не тільки ціну підшипника, а й ціну наслідків неправильного вибору.
Орієнтовні ціни на підшипники (за даними каталогу)
| Артикул | Клас | Ціна, грн |
|---|---|---|
| 22320 CW33 (середній клас) | Середній | 1 500 - 4 500 |
| 22320 E/CCK SKF, FAG | Преміум | 6 000 - 14 000 |
| 22328 CW33 (середній клас) | Середній | 4 000 - 12 000 |
| 23148 CCK/W33 SKF | Преміум | від 40 000 |
Ціна помилки при неправильному підборі
- Пошкодження посадочного місця в корпусі підшипникового вузла дробарки - від 15 000 грн (відновлення) до повної заміни корпусу.
- Пошкодження вала із задиром посадочної поверхні - від 8 000 грн на відновлення або повна заміна вала.
- Позаплановий простій гірничодобувного обладнання - від кількох тисяч до десятків тисяч доларів у перерахунку на годину, залежно від продуктивності кар'єру.
Як бачите, різниця між правильним і неправильним підшипником у ціннику невелика. Зате різниця в наслідках - колосальна. Правильний підшипник завжди дешевший, ніж правильний ремонт після неправильного підшипника.




Підводимо підсумок
Дворядний сферичний роликопідшипник для дробарки - це не просто «великий підшипник потрібного розміру». Серія, виконання кліті, група зазору та метод монтажу - чотири змінні, кожна з яких безпосередньо впливає на ресурс вузла та надійність усієї дробарки.
Якщо коротко - ось на що звернути увагу в першу чергу:
- Для головних опор дробарок - серія 223хх або 232хх, виконання CW33 або CCK/W33.
- Група зазору - розраховуйте з урахуванням натягу посадки, не приймайте C3 за замовчуванням.
- Монтаж - тільки індукційний нагрів або гідравлічна гайка, контроль зазору щупом до і після.
- Виробник - під умови експлуатації: преміум для безперервного виробництва, середній клас для планових замін за регламентом.
Якщо сумніваєтеся у виборі або вам потрібна допомога з підбором під конкретну модель дробарки - ми готові проконсультувати. Підшипник дробарки живе рівно стільки, скільки йому дали шансів при підборі та монтажі.
promtehimport
- Підшипники для бетономішалок (FORTE, Дніпро-М, Ростех): добір підшипників барабана та вала-шестерні (6006, 6206, 6207)
- Підшипники компресора кондиціонера авто: таблиця ходових розмірів (30x52x22, 35x52x20, 35x55x20)
- Підшипники 608-2RS (608-ZZ): добір для електросамокатів, роликових ковзанів, скейтбордів та 3D-принтерів
- Підшипники генератора (6202-2RS, 6203-2RS, 6303-2RS): розміри, зазори C3 та добір для популярних авто
- Підшипники для болгарок (КШМ), перфораторів та дрилів (Makita, Bosch, DeWalt): розміри та номери 607, 608, 609, 626, 627, 629


